

Penempaan dan pencetakan merupakan proses yang digunakan untuk membentuk ulang logam menjadi bentuk dan komponen baru. Pencetakan menggunakan tekanan cetakan yang sangat kuat dengan presisi tinggi untuk membentuk benda kerja. Sebaliknya, penempaan melibatkan pemanasan dan pemukulan logam untuk mengubah bentuknya menjadi bentuk yang diinginkan. Namun, penempaan masih terjadi pada suhu sekitar tetapi menggunakan gaya pemukulan fisik yang sangat kuat.


Mengapa Memilih Kami
Peralatan Canggih
Dilengkapi dengan peleburan, penempaan, pencetakan, pemotongan, permesinan & CNC, kami menyediakan proses untuk produk akhir.
Pengalaman yang Kaya
Dengan pengalaman lebih dari 20 tahun, kami meraih kemakmuran bersama klien kami.
Kontrol kualitas
Dari VIM hingga produk, kami mengendalikan kualitas kami mulai dari bijihnya.
Solusi Satu Atap
Lebih dari 3.000 ton dalam inventaris, dan kami mengirimkannya ke klien kami dengan segera.
Keuntungan Stamping
Biaya sekunder rendah– Produk yang dicap hanya memerlukan sedikit penyelesaian karena presisi dan akurasi prosesnya yang tinggi. Oleh karena itu, hal itu tidak menimbulkan biaya sekunder yang mahal seperti proses pembentukan logam lainnya, termasuk penempaan.
Biaya die lebih rendah– Cetakan stamping logam hanya memerlukan penggilingan sederhana, pemesinan berbantuan komputer (CAM), dan perancangan. Tidak seperti cetakan untuk sebagian besar proses pembentukan logam, cetakan stamping relatif lebih murah untuk diproduksi.
Otomatisasi mesin– Mesin pembuat stempel mudah diotomatisasi menggunakan program komputer canggih, yang juga menurunkan biaya tenaga kerja.
Keuntungan Penempaan
Produk yang lebih kokoh– Tidak diragukan lagi, fording menghilangkan inklusi material, mendistribusikan kotoran logam ke seluruh struktur logam. Itu membuatnya tahan terhadap benturan dan tekanan.
Tidak memerlukan keahlian khusus– Tidak seperti stamping, yang memerlukan operator yang ahli, penempaan tidak memerlukan operator yang ahli. Itu membuatnya mudah diproduksi.
Biaya pengoperasiannya rendah karena pendekatan pembentukan logamnya sangat minimalis.
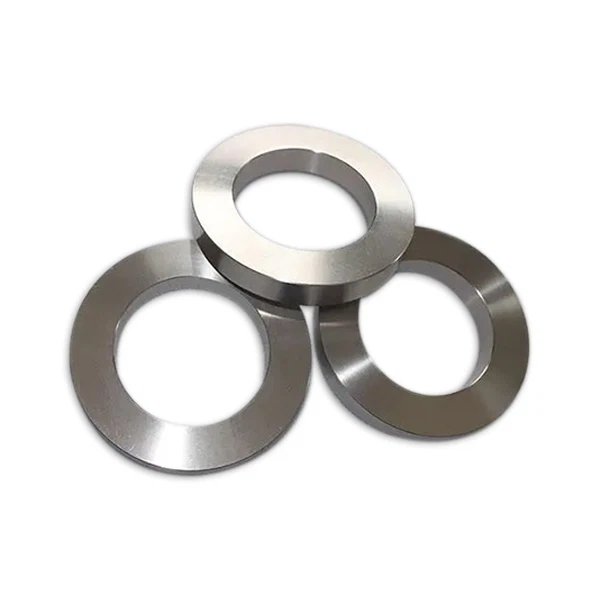
Penempaan dan penempaan logam memiliki satu tujuan: untuk menghasilkan komponen, suku cadang, dan berbagai produk logam berkualitas. Namun, produsen memilih untuk fokus pada satu proses atau lebih memilih salah satu karena perbedaan kecil yang ditimbulkannya. Kedua logam menghasilkan suku cadang yang kokoh, tetapi inklusi, skala produksi, atau kepadatan material secara keseluruhan mungkin menjadi penentu.
Inklusi untuk kedua proses biasanya berbeda, dan kekuatannya bervariasi sampai batas tertentu. Saya tidak akan menyalahkan salah satu dari kedua proses ini, tetapi komponen logam tempa memiliki inklusi yang lebih rendah karena sebagian besar menggunakan paduan, dan proses tersebut mendistribusikan kotoran dalam bentuk strukturalnya. Itu membuat komponen tersebut lebih tahan terhadap tekanan dan sobekan dibandingkan dengan logam yang dicap. Material yang dicap masih kokoh dan sangat mudah dibentuk, tetapi itu biasanya bergantung pada material kosongnya.
Proses Penempaan Logam
Penempaan telah menjadi sangat canggih dan lebih efisien. Proses penempaan standar tidak lagi menggunakan perkakas tangan, dan prosesnya telah ditingkatkan ke produksi skala industri yang memanfaatkan listrik dan hidrolik. Dan sejauh yang Anda duga, prosesnya bukan lalu lintas satu arah tetapi mengikuti berbagai teknik dan jenis. Idealnya, dua jenis penempaan utama meliputi:
Penempaan Panas
Penempaan panas menggunakan panas dalam pembentukan logam dan komponennya. Proses ini melibatkan pemaparan logam pada suhu ekstrem, mencapai hingga 25000 F, sebelum dipalu dan dibentuk menjadi bentuk yang diinginkan. Ini adalah proses penting yang membantu menghilangkan ketidakkonsistenan kimia, membuat produk akhir sangat kokoh. Selain itu, pemanasan membuat logam ini lunak dan lentur. Oleh karena itu, pembentukannya menjadi sangat mudah.
Penempaan Dingin
Tidak seperti penempaan panas, proses penempaan dingin melibatkan pembentukan logam pada suhu sekitar. Namun, proses ini meminjam dan menggabungkan serangkaian teknik pencetakan logam, termasuk penarikan dingin, pembengkokan, ekstrusi, dan pencetakan. Proses ini mengungguli penempaan panas karena dimensi produknya biasanya tepat, hasil akhir permukaannya mengesankan, dan keseragamannya lebih merata. Namun, proses ini tidak cocok untuk logam sedingin batu seperti baja, yang memerlukan beberapa bentuk pemanasan sebelum dibentuk.
Proses Stamping Logam
Stamping logam melibatkan deformasi logam pada suhu sekitar, dengan sedikit perubahan ketebalan logam. Proses ini hampir mirip dengan penempaan dingin karena menggunakan teknik yang sama, seperti pembengkokan dan pencetakan. Namun, proses ini juga menambahkan lebih banyak teknik untuk membuat timbul, membuat blanking, dan melubangi. Stamping menggunakan gaya mekanis atau hidrolik dan sangat ideal untuk mendapatkan dimensi yang diinginkan dan lekukan yang benar. Namun, materialnya mungkin tidak sekuat yang dihasilkan dari penempaan karena ketidakkonsistenan kimia.
Jenis Operasi Stamping
Stamping logam menggunakan berbagai proses tetapi terkadang menghasilkan produk yang serupa. Perbedaannya biasanya terletak pada prosedur yang digunakan; beberapa menghasilkan bagian logam dengan hasil akhir yang memadai sementara yang lain mungkin masih memerlukan lebih banyak sentuhan permukaan dan pemangkasan. Berikut ini adalah berbagai jenis operasi stamping.
Stamping Die Progresif
Mesin stamping dalam progressive die stamping biasanya memiliki serangkaian stasiun stamping yang sejajar agar lembaran tersebut dapat menjalani stamping, pelubangan, pemotongan, dan pemangkasan secara bersamaan. Di sini, lembaran logam yang panjang dimasukkan ke dalam stamping die, dicap, dan ditarik ke stasiun berikutnya dalam jalur untuk melakukan operasi yang berbeda, sehingga tampak progresif. Produk jadi kemudian muncul dari ujung lainnya saat siap digunakan.
Transfer Cetakan Stamping
Seperti proses pencetakan cetakan progresif, proses ini meliputi pencetakan di stasiun yang berbeda tetapi membawa lembaran dan bahan yang dicap menggunakan sabuk konveyor. Ini adalah proses standar yang digunakan dalam produksi pengerjaan logam skala besar dan membantu memindahkan logam yang dicap dari satu stasiun ke stasiun lainnya untuk sentuhan dan penyelesaian lebih lanjut.
Blanking Halus
Blanking halus sangat ideal untuk menghasilkan produk dengan presisi tinggi, terutama di bagian tepi. Proses ini meliputi penjepitan cat hitam di tempatnya, melakukan blanking, dan mengeluarkan bagian yang sudah jadi dari mesin. Biasanya, proses ini menggabungkan pengepresan hidrolik atau mekanis atau menggunakan keduanya secara serius. Perbedaan paling signifikan dengan proses ini adalah proses ini menggunakan gaya yang berlebihan untuk mencapai tingkat akurasi yang sangat tepat dan tepi yang lebih halus.
Stamping Empat-Slide
Proses ini menghasilkan komponen yang lebih kompleks dengan tekukan dan puntiran yang canggih. Mereka menggunakan dua slide vertikal, bukan satu, untuk melakukan berbagai pembentukan dan deformasi. Slide biasanya menghantam benda kerja secara horizontal untuk merusaknya dan menciptakan lekukan dan desain yang kompleks. Dan karena memungkinkan pemasangan beberapa alat pada setiap slide, ini menjadikannya pilihan deformasi logam yang murah dan efisien.
Apa Metode Penempaan Bahan Titanium?
Penempaan titanium adalah metode pemrosesan pembentukan yang menerapkan gaya eksternal pada logam titanium kosong (tidak termasuk pelat) untuk menyebabkan deformasi plastik, mengubah ukuran, bentuk, dan meningkatkan kinerja, dan digunakan untuk memproduksi komponen mekanis, benda kerja, peralatan, atau benda kosong. Selain itu, menurut cara slider bergerak, ada gerakan vertikal dan horizontal slider (untuk penempaan komponen ramping, pelumasan dan pendinginan, dan penempaan komponen untuk produksi berkecepatan tinggi), dan perangkat kompensasi dapat meningkatkan gerakan ke arah lain. Metode di atas berbeda, dan gaya penempaan, proses, pemanfaatan material, output, toleransi dimensi, serta metode pelumasan dan pendinginan yang diperlukan berbeda. Faktor-faktor ini juga merupakan faktor yang memengaruhi tingkat otomatisasi.
Menurut cara billet bergerak, penempaan dapat dibagi menjadi penempaan bebas, penempaan upsetting, penempaan ekstrusi, penempaan die, penempaan die tertutup, dan penempaan upsetting tertutup. Karena tidak ada flash dalam penempaan die tertutup dan upsetting tertutup, tingkat pemanfaatan materialnya tinggi. Dimungkinkan untuk menyelesaikan penyelesaian penempaan kompleks dengan satu proses atau beberapa proses. Karena tidak ada flash, area penahan gaya penempaan berkurang, dan beban yang dibutuhkan juga berkurang. Namun, perlu dicatat bahwa billet tidak dapat dibatasi sepenuhnya. Untuk alasan ini, volume billet harus dikontrol secara ketat, posisi relatif die penempaan harus dikontrol dan penempaan harus diukur, dan upaya harus dilakukan untuk mengurangi keausan die penempaan.
Menurut mode gerakan cetakan tempa, penempaan dapat dibagi menjadi pendulum rolling, pendulum swivel forging, roll forging, cross wedge rolling, ring rolling dan cross rolling. Rotary forging, rotary forging dan ring rolling juga dapat diproses dengan penempaan presisi. Untuk meningkatkan tingkat pemanfaatan material, roll forging dan cross rolling dapat digunakan sebagai pra-proses pemrosesan material ramping. Rotary forging, seperti free forging, juga dibentuk sebagian, dan keuntungannya adalah bahwa dibandingkan dengan ukuran penempaan, ia dapat dibentuk bahkan ketika gaya penempaan kecil. Dalam metode penempaan semacam ini termasuk free forging, material mengembang dari sekitar permukaan cetakan ke permukaan bebas selama pemrosesan, sehingga sulit untuk memastikan keakuratannya. Gaya penempaan digunakan untuk mendapatkan produk dengan bentuk kompleks dan presisi tinggi, seperti penempaan seperti bilah turbin uap dengan banyak variasi dan ukuran besar.
Untuk memperoleh presisi yang tinggi, perhatian harus diberikan untuk mencegah kelebihan beban pada titik mati bawah, mengontrol kecepatan, dan posisi cetakan. Karena hal-hal ini akan berdampak pada toleransi penempaan, akurasi bentuk, dan masa pakai cetakan tempa. Selain itu, untuk menjaga akurasi, perhatian juga harus diberikan pada penyetelan jarak bebas rel pemandu slider, memastikan kekakuan, menyetel titik mati bawah, dan menggunakan perangkat transmisi tambahan serta tindakan lainnya.
Bahan tempa titanium terutama titanium murni dan paduan titanium dengan berbagai komponen. Keadaan asli bahan titanium meliputi batang titanium, ingot, serbuk logam, dan logam cair. Rasio luas penampang logam sebelum deformasi terhadap luas penampang setelah deformasi disebut rasio tempa. Pemilihan rasio tempa yang benar, suhu pemanasan dan waktu penahanan yang wajar, suhu tempa awal dan suhu tempa akhir yang wajar, jumlah deformasi dan kecepatan deformasi yang wajar memiliki hubungan yang baik dengan peningkatan kualitas produk dan pengurangan biaya. Umumnya, batang bulat atau persegi digunakan sebagai blanko untuk tempa berukuran kecil dan sedang. Struktur butiran dan sifat mekanis batang seragam dan baik, bentuk dan ukurannya akurat, kualitas permukaannya baik, dan mudah untuk mengatur produksi massal. Selama suhu pemanasan dan kondisi deformasi dikontrol secara wajar, tempa dengan kinerja yang sangat baik dapat ditempa tanpa deformasi tempa yang besar.
Cincin Titanium - Material Baru yang Tahan Lama
Cincin tempa titanium juga disebut silinder titanium, dibuat dengan cara ditempa. Cincin titanium memiliki ketebalan dinding yang tebal, tingginya kurang dari diameternya. Cincin tempa titanium dapat digunakan dalam peralatan petro, laut dalam, atau tekanan kimia.
Jenis-jenis Cincin Tempa Paduan Titanium termasuk cincin gulung titanium tanpa sambungan, cincin tempa, dan cincin cor.
Proses untuk cincin tempa gulung tanpa sambungan melibatkan pemotongan lubang dari bahan tempa dan menggulungnya menjadi cincin tipis. Cincin tempa gulung menawarkan cincin yang ditingkatkan secara konsentris dengan permukaan halus dibandingkan dengan pelat yang terbakar, atau cincin yang dilas tumpul.
Aplikasi Cincin Tempa Paduan Titanium
Cincin Tempa Paduan Titanium banyak digunakan dalam pipa bor minyak, eksplorasi minyak, anjungan pengeboran minyak, pipa pelapis vakum, peralatan pertambangan, peralatan kimia batubara, peralatan pengeboran gas, seperti tahan tekanan tinggi, tahan aus, tahan korosi, dll.
Pemrosesan Cincin Tempa Paduan Titanium
Teknik Titanium Forged Ring adalah dengan memanaskan billet dan mengulangi proses upsetting dan chamfering, kemudian membentuk lubang tengah pada titanium Forged blank dengan menggunakan alat yang melebarkan lubang tengah, kemudian diproses, akhirnya Titanium Forged Ring yang setengah jadi siap untuk diperiksa, dikemas dan dikirim.
Tujuan dari flensa titanium adalah untuk menghubungkan berbagai jenis katup atau pipa dalam sistem perpipaan. Anda membuatnya menggunakan paduan berkekuatan tinggi. Bahan-bahan ini memberikan ketahanan yang sangat baik terhadap suhu tinggi dan korosi. Dari teknik kedirgantaraan hingga pemrosesan kimia, Anda dapat menggunakannya dalam banyak aplikasi. Kami ingin melihat lebih dekat di sini, kemudian Anda dapat menghubungi kami untuk suku cadang titanium yang ditempa dan dikerjakan dengan mesin jika Anda membutuhkannya.
Apa itu flensa titanium?
- Flensa menghubungkan dua atau lebih peralatan atau pipa. Karena terbuat dari titanium, Anda dapat menggunakannya di lingkungan yang korosif dan keras. Biasanya, flensa tetap di tempatnya berkat mur dan baut.
- Fakta lain tentang flensa adalah flensa hadir dalam berbagai bentuk. Contohnya termasuk leher las, ulir, dan las soket. Bergantung pada kebutuhan aplikasi, setiap jenis memiliki manfaat dan fitur tersendiri.
Flensa slip-on
- Gaya pertama dipasang pada pipa Anda. Kemudian, Anda mengelasnya pada leher fitting atau ujung pipa. Gaya ini menghasilkan sambungan yang kuat dan antibocor. Flensa memiliki diameter yang sedikit lebih besar daripada tabung untuk membantu hal ini.
- Flensa slip-on biasanya digunakan untuk pekerjaan bertekanan rendah. Flensa ini tidak sulit dipasang dan Anda tidak perlu menggunakan peralatan atau perkakas khusus. Hasilnya, flensa ini populer untuk digunakan dalam sistem perpipaan. Namun, flensa ini tidak cocok untuk pekerjaan bersuhu tinggi atau bertekanan tinggi. Flensa ini mungkin tidak memiliki kekuatan yang diperlukan untuk pekerjaan tersebut.
Flensa las soket
- Ini adalah jenis flensa yang dilas ke ujung pipa untuk menghasilkan sambungan yang aman dan antibocor. Flensa memiliki permukaan yang terangkat serta ujung seperti soket. Flensa ini pas di ujung pipa dan dilas pada posisinya. Sambungan antara flensa dan tabung tahan lama dan kuat, sehingga Anda dapat menggunakannya dalam aplikasi kritis.
- Industri yang memanfaatkannya meliputi kimia, minyak dan gas, serta petrokimia. Jika Anda memerlukan komponen titanium yang ditempa dan diproses dengan mesin untuk aplikasi ini, kami dapat menyediakannya.
Tutup katup
- Berikutnya adalah flensa yang menutup ujung sistem perpipaan atau jalur pipa. Flensa ini tidak memiliki bukaan, oleh karena itu dinamakan flensa "buta".
- Biasanya, flensa ini digunakan dalam sistem yang memerlukan penghentian atau isolasi bagian pipa. Selain itu, flensa ini berguna untuk menguji tekanan sistem selama konstruksi atau pemeliharaan. Flensa ini dapat memiliki berbagai peringkat tekanan dan ukuran untuk disesuaikan dengan aplikasi tertentu.
Flensa sambungan tumpang tindih
- Ini adalah model yang menghubungkan dua fitting atau pipa bersama-sama. Keduanya terdiri dari dua komponen. Yang pertama adalah ujung pendek; Anda mengelasnya ke pipa. Kemudian Anda memiliki flensa penyangga untuk menghubungkan ke fitting atau pipa lain menggunakan mur dan baut. Anda juga dapat dengan mudah melepaskannya untuk perbaikan atau perawatan.
- Flensa sambungan tumpang biasanya digunakan dalam aplikasi bertekanan rendah. Selain itu, flensa ini cocok untuk pemasangan pipa dengan tuntutan pemasangan ulang dan pembongkaran rutin.
Flensa leher las
- Jenis khusus ini dirancang untuk dilas ke pipa. Jenis ini dilengkapi dengan lubang silinder, serta leher yang meruncing dan panjang.
- Flensa ini banyak digunakan dalam pemasangan pipa bertekanan tinggi. Di sini, flensa ini menyediakan sambungan yang kuat dan antibocor. Orang lebih suka menggunakannya daripada model lain karena memiliki daya tahan dan kekuatan yang unggul. Selain itu, berkat desainnya, flensa ini membantu mendistribusikan tekanan dan tegangan secara merata. Ini meminimalkan risiko kerusakan dan kelelahan pada sistem perpipaan.
Flensa berulir
- Terakhir, ada model yang dirancang dengan ulir NPT bagian dalam. Ulir ini memudahkan pemasangan pada fitting atau pipa. Ulirnya juga menyediakan sambungan yang aman tanpa perlu menyolder atau mengelas apa pun.
- Flensa berulir dapat digunakan dengan berbagai tingkat tekanan dan ukuran pipa. Anda akan menemukannya dalam sistem hidrolik, perpipaan, dan industri.
Pabrik kami
Terletak di Baoji, provinsi Shaanxi, yang dikenal sebagai Lembah Titanium Tiongkok, Baoji West Titanium Materials Co., Ltd (West-Ti) didirikan pada tahun 2019 dengan modal terdaftar sebesar 60 juta yuan. Perusahaan ini digabung dengan Baoji Hongyuan Titanium Industry Co., Ltd. dan Baoji Overflow Industrial Co., Ltd. Kedua perusahaan ini memiliki lebih dari 20 tahun pengalaman dalam industri titanium. Pada tahun 2019, bisnis Baoji West Titanium Materials Co., Ltd yang didirikan bersama ini mencakup pemrosesan dan penjualan logam langka seperti kumparan titanium, pelat, batangan, kawat, dan penempaan titanium.


Tanya Jawab Umum
Sebagai salah satu produsen dan pemasok tempa dan stempel paling profesional di Cina, kami diunggulkan oleh produk berkualitas dan harga yang kompetitif. Jangan ragu untuk membeli tempa dan stempel yang dijual di sini dan dapatkan penawaran harga dari pabrik kami. Hubungi kami untuk layanan yang disesuaikan.
kawat pengisi pengelasan titanium, B Titanium Alloy, Alloy al